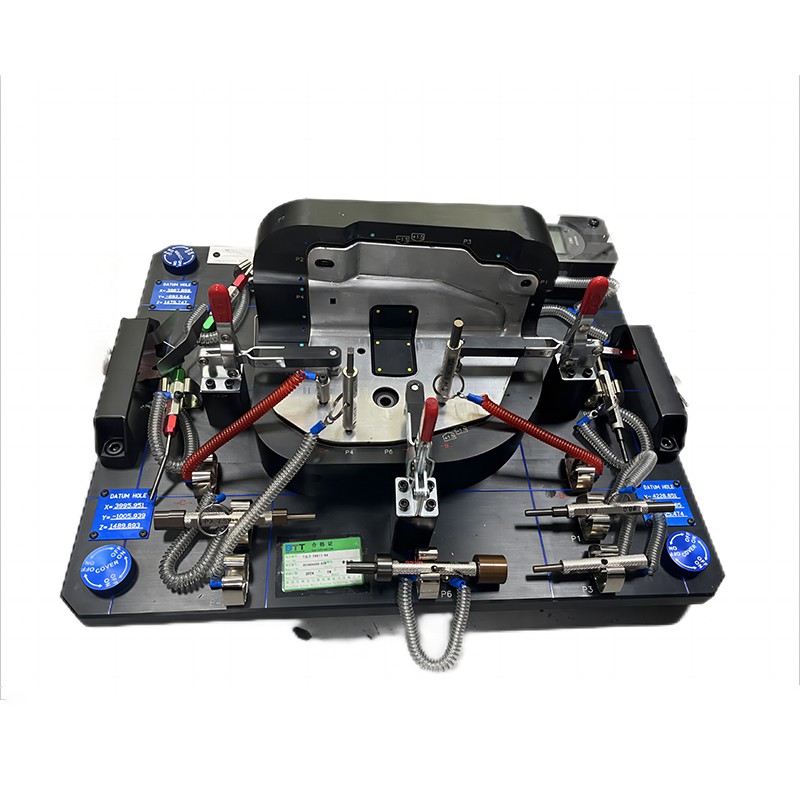
İmalat endüstrisinde, özellikle bizim gibi damgalama parçaları tedarikçisi için damgalama parçalarının boyutlarının doğru şekilde ölçülmesi çok önemlidir. Hassas ölçümler, parçaların gerekli spesifikasyonları karşılamasını, amaçlanan uygulamalara uygun şekilde uymasını ve yüksek kalite standartlarını korumasını sağlar. Bu blogda damgalama parçalarını doğru bir şekilde ölçmek için çeşitli yöntemleri ve hususları inceleyeceğiz.
Doğru Ölçümün Önemini Anlamak
Ölçüm tekniklerine geçmeden önce doğru ölçümün neden önemli olduğunu anlamak önemlidir. Presleme parçaları sektöründe, belirtilen boyutlardan en ufak bir sapma bile önemli sorunlara yol açabilmektedir. Örneğin,Medikal ve Fiber Optik ParçalarBoyutlardaki küçük bir hata, tıbbi cihazların işlevselliğini veya fiber optik sistemlerin performansını etkileyebilir. Otomotiv veya havacılık uygulamalarında hatalı damgalama parçaları güvenlik ve güvenilirliği tehlikeye atabilir.
Doğru ölçüm aynı zamanda kalite kontrolüne de yardımcı olur. Parçaları düzenli olarak ölçerek çapak, eğrilme veya yanlış kalınlık gibi üretim hatalarını erkenden tespit edebiliriz. Bu, düzeltici önlemleri derhal almamıza, israfı azaltmamıza ve genel üretim verimliliğini artırmamıza olanak tanır.
Ortak Ölçüm Araçları
Damgalama parçalarını ölçmek için her birinin kendi avantajları ve sınırlamaları olan çeşitli araçlar mevcuttur.
Sürmeli kompas
Verniyerli kumpaslar damgalama parçaları endüstrisinde en yaygın kullanılan ölçüm araçlarından biridir. Bir parçanın uzunluğu, genişliği ve çapı gibi hem iç hem de dış boyutları ölçebilirler. Verniyeli kumpaslar, 0,02 mm veya 0,001 inç'e kadar hassas okumalara olanak tanıyan bir ana ölçeğe ve kayar bir sürmeli ölçeğe sahiptir. Nispeten ucuz, kullanımı kolay ve taşınabilir olmaları, onları hem şirket içi kalite kontrol hem de yerinde denetimler için uygun kılmaktadır.
Mikrometreler
Mikrometreler damgalama parçalarını ölçmek için başka bir popüler seçimdir. 0,001 mm veya 0,0001 inç'e kadar doğru okumalarla sürmeli kumpaslardan bile daha yüksek hassasiyet sunarlar. Mikrometreler, dış boyutları ölçmek için dış mikrometreler, iç boyutlar için iç mikrometreler ve deliklerin veya girintilerin derinliğini ölçmek için derinlik mikrometreleri dahil olmak üzere farklı türlerde gelir. Verniyeli kumpaslardan daha pahalıdırlar ancak son derece hassas ölçümler gerektiren uygulamalar için gereklidirler.Hassas Damgalı Parçalar.
Koordinat Ölçüm Makineleri (CMM'ler)
CMM'ler, damgalama parçasının yüzeyindeki noktaların koordinatlarını ölçmek için bir prob kullanan son derece gelişmiş ölçüm cihazlarıdır. Karmaşık geometrileri ölçebilir ve üç boyutlu ölçümleri yüksek doğrulukla gerçekleştirebilirler. CMM'ler, otomatik ölçüm ve veri analizine olanak tanıyan bir bilgisayar tarafından kontrol edilir. Büyük veya karmaşık damgalama parçalarını ölçmek için idealdirler ve kalite kontrol laboratuvarlarında ve araştırma tesislerinde yaygın olarak kullanılırlar. Ancak bunların satın alınması ve bakımı pahalıdır ve eğitimli operatörler gerektirir.
Optik Ölçüm Sistemleri
Optik ölçüm sistemleri, damgalama parçalarının görüntülerini yakalamak ve görüntü verilerine göre boyutları analiz etmek için kameralar ve sensörler kullanır. Parçaları hızlı ve temassız bir şekilde ölçebilirler; bu da hassas veya yumuşak malzemeli parçalar için faydalıdır. Optik ölçüm sistemleri, küçük delikler veya ince detaylar gibi geleneksel ölçüm araçlarıyla erişilmesi zor olan özellikleri de ölçebilir. Bazı optik ölçüm sistemleri, üretim süreci sırasında gerçek zamanlı ölçümler bile gerçekleştirerek süreç kontrolü için anında geri bildirim sağlayabilir.
Ölçüm Hususları
Damgalama parçalarını ölçerken doğru sonuçları sağlamak için dikkate alınması gereken çeşitli faktörler vardır.
Parça Hazırlama
Bir damgalama parçasını ölçmeden önce parçanın uygun şekilde hazırlanması önemlidir. Bu, ölçümü etkileyebilecek her türlü kir, yağ veya kalıntının temizlenmesi için parçanın temizlenmesini içerir. Keskin kenarlı veya çapaklı parçalar, ölçüm aletinin zarar görmesini veya hatalı okumalara neden olmasını önlemek için dikkatlice çıkarılmalıdır. Ayrıca parçanın ölçüm için uygun konumda olduğundan emin olmak için sağlam ve düz bir yüzeye yerleştirilmesi gerekir.
Ölçüm Ortamı
Ölçüm ortamının da ölçümlerin doğruluğu üzerinde etkisi olabilir. Sıcaklık, nem ve titreşim, parçanın veya ölçüm aletinin genleşmesine veya büzülmesine neden olarak ölçüm hatalarına yol açabilir. Damgalama parçalarının sıcaklık kontrollü laboratuvar gibi kontrollü bir ortamda ölçülmesi tavsiye edilir. Ölçümlerin bir üretim ortamında yapılması gerekiyorsa, çevresel faktörlerin etkilerini en aza indirmek için titreşim önleyici pedlerin veya sıcaklık dengeleme tekniklerinin kullanılması gibi uygun önlemler alınmalıdır.


Operatör Becerisi
Operatörün becerisi ve deneyimi de doğru ölçümde çok önemli bir rol oynar. Operatörler, uygun kullanım, kalibrasyon ve okuma teknikleri de dahil olmak üzere, ölçüm aletlerinin doğru şekilde nasıl kullanılacağı konusunda eğitilmelidir. Ayrıca potansiyel hata kaynaklarının ve bunlardan nasıl kaçınılacağının da farkında olmalıdırlar. Düzenli eğitim ve sertifika programları, operatörlerin doğru ölçümleri gerçekleştirmek için gerekli beceri ve bilgiye sahip olmasını sağlamaya yardımcı olabilir.
Örnekleme ve İstatistiksel Analiz
Üretim ortamında damgalama parçalarının her birini ölçmek çoğu zaman pratik değildir. Bunun yerine ölçüm için bir parça örneği seçilir. Numune alma yöntemi, numunenin tüm üretim partisini temsil etmesini sağlayacak şekilde dikkatlice tasarlanmalıdır. Kontrol grafikleri ve süreç yeterlilik analizi gibi istatistiksel analiz teknikleri, ölçüm verilerini analiz etmek ve üretim sürecinin kontrol altında olup olmadığını ve belirtilen toleranslar dahilinde parça üretip üretemeyeceğini belirlemek için kullanılabilir.
Ölçme Aletlerinin Kalibrasyonu
Ölçme araçlarının düzenli kalibrasyonu, doğruluklarını korumak için çok önemlidir. Zamanla ölçüm aletleri aşınabilir veya yanlış hizalanabilir, bu da hatalı ölçümlere yol açabilir. Kalibrasyon, ölçüm aletinin bilinen bir standartla karşılaştırılmasını ve gerekiyorsa ayarlanmasını içerir.
Kalibrasyon sıklığı ölçüm cihazının tipine, kullanım sıklığına ve gerekli doğruluğa bağlıdır. Örneğin, sürmeli kumpaslar ve mikrometrelerin yılda en az bir kez kalibre edilmesi gerekirken, CMM'ler altı ayda bir gibi daha sık kalibrasyon gerektirebilir. Kalibrasyon, kalifiye bir kalibrasyon laboratuvarı veya teknisyeni tarafından izlenebilir standartlar kullanılarak yapılmalıdır.
Çözüm
Damgalama parçalarının boyutlarının doğru şekilde ölçülmesi, üretim sürecinin kritik bir yönüdür. Uygun ölçüm araçlarını kullanarak, ölçüm ortamını ve operatör becerisini göz önünde bulundurarak ve düzenli kalibrasyon yaparak damgalama parçalarımızın en yüksek kalite standartlarını karşılamasını sağlayabiliriz. Damgalama parçaları tedarikçisi olarak müşterilerimize doğru, güvenilir ve özel gereksinimlerini karşılayan parçalar sağlamaya kararlıyız.
Yüksek kaliteli damgalama parçaları pazarındaysanız ve özel ihtiyaçlarınızı görüşmek istiyorsanız, sizi satın alma görüşmesi için bizimle iletişime geçmeye davet ediyoruz. Uzman ekibimiz, uygulamalarınız için en iyi çözümleri bulmanızda size yardımcı olmaya hazırdır.
Referanslar
- S. Kalpakjian ve SR Schmid'den "İmalat Mühendisliği ve Teknolojisi"
- Otomotiv Endüstrisi Eylem Grubu (AIAG) tarafından "Ölçüm Sistemleri Analizi"
- Ulusal Standartlar ve Teknoloji Enstitüsü (NIST) tarafından "Hassas Ölçüm ve Kalibrasyon"