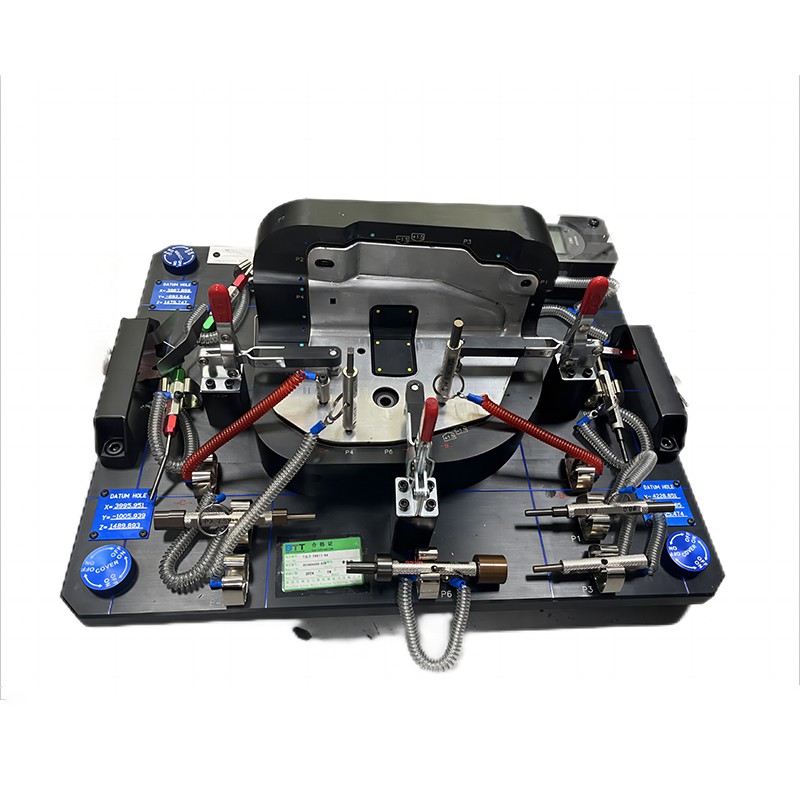
Terbiyeli bir çamaşır makinesi damgası kalıp tedarikçisi olarak, damgalama kalıplarını kullanarak yüksek kaliteli rondelalar üretmenin zorluklarına ilk elden tanık oldum. Damgalama, rondelaların üretiminde yaygın olarak kullanılan bir üretim sürecidir ve verimlilik ve hassasiyet sunar. Ancak, herhangi bir üretim yöntemi gibi, kusurları olmadan değildir. Bu blogda, kalıpları damgalayarak üretilen yıkayıcılardaki ortak kusurları tartışacağım ve bazı etkili çözümleri paylaşacağım.


Yıkayıcı damgasında yaygın kusurlar
1. çapak
Haşlalar damgalı rondelalardaki en yaygın kusurlardan biridir. Damgalama işlemi sırasında yıkayıcının kesme kenarları boyunca oluşan küçük, keskin kenarlar veya çıkıntılardır. Bürakçılar, damgalama kalıbındaki donuk kesme kenarları, yumruk ve kalıp arasındaki uygunsuz boşluk veya aşırı damgalama kuvveti gibi çeşitli nedenlerden dolayı ortaya çıkabilir.
Yıkıcılar üzerinde çapaklar mevcut olduğunda, çeşitli sorunlara neden olabilirler. Montaj işlemlerinde, çapaklar yıkıcının uygunluğuna müdahale edebilir, bu da yanlış hizalanmaya veya daha az performansa yol açabilir. Keskin çapaklar kullanım sırasında cildi kesebileceğinden veya delebileceğinden, bir güvenlik tehlikesi de oluşturabilirler.
2. Çatlaklar
Damgalı rondelalardaki çatlaklar bir başka ciddi kusurdur. Bunlar yüzey çatlakları veya iç çatlaklar olabilir ve genellikle damgalama işlemi sırasında aşırı stresten kaynaklanır. Çatlak oluşumuna katkıda bulunan faktörler arasında uygunsuz malzeme seçimi, uygun yağlama olmadan yüksek hızlı damgalama ve malzemenin daha fazla deformasyonu bulunur.
Çatlamış yıkayıcılar sadece yapısal olarak zayıf değildir, aynı zamanda yük altında erken başarısız olabilir. Yıkayıcıların yükleri dağıtmak veya bir conta sağlamak için kullanıldığı uygulamalarda, çatlamış yıkayıcılar sistem arızalarına ve maliyetli onarımlara yol açabilir.
3. Boyutsal yanlışlıklar
Boyutsal yanlışlıklar damgalı rondelalarda yaygındır ve yanlış dış çap, iç çap veya kalınlık gibi çeşitli şekillerde ortaya çıkabilir. Bu yanlışlıklara kalıp aşınma, yanlış kalıp ayarlaması veya malzeme kalınlığındaki varyasyonlardan kaynaklanabilir.
Yıkayıcılar belirtilen boyutları karşılamadığında, amaçlanan uygulamaya uygun şekilde uymayabilirler. Bu, montaj sorunlarına, performansın azalmasına ve hatta ürün reddine yol açabilir.
4. Yüzey kusurları
Damgalı yıkayıcılar üzerindeki yüzey kusurları çizikleri, ezikleri ve çukurları içerebilir. Malzeme ve kalıp yüzeyi arasında sürtünme varsa veya aktarım sırasında malzeme yanlış kullanılırsa, damga işlemi sırasında çizikler meydana gelebilir. Ezikler ve çukurlar kalıptaki enkaz veya uygunsuz kalıp temizliğinden kaynaklanabilir.
Yüzey kusurları sadece pulların estetik görünümünü etkilemekle kalmaz, aynı zamanda korozyon direnclerini de azaltabilir. Gıda veya tıbbi endüstrilerdeki gibi bazı uygulamalarda, hijyen gereksinimleri nedeniyle yüzey kusurları kabul edilemez.
Kusurlara Çözümler
1. Çapmaların ele alınması
- Düzenli kalıp bakımı: Haşlaları azaltmanın en etkili yollarından biri, damgayı iyi durumda tutmaktır. Bu, kesme kenarlarının düzenli olarak keskinleştirilmesini içerir. Keskin kesme kenarlarını koruyarak, malzeme temiz bir şekilde kesilebilir ve çapak oluşumunu en aza indirebilir.
- Optimal boşluk ayarı: Yumruk ve kalıp arasındaki doğru boşluğun sağlanması çok önemlidir. Eğer boşluk çok büyükse, malzeme eşit olmayan bir şekilde deforme olabilir ve çapaklara yol açabilir. Öte yandan, boşluk çok küçükse, kesme kenarları hızlı bir şekilde yıpranabilir. Üreticiler, açıklığı malzeme kalınlığına ve tipine göre dikkatlice ölçmeli ve ayarlamalıdır.
- Uygun damgalama kuvveti: Doğru miktarda damgalama kuvveti kullanmak esastır. Aşırı kuvvet, malzemenin kontrolsüz bir şekilde deforme olmasına neden olabilir, bu da çapaklara neden olabilir. Damgalama kuvvetini malzeme özelliklerine ve kalıp tasarımına göre ayarlayarak, çapak oluşumu önemli ölçüde azaltılabilir.
2. Çatlakları Önleme
- Uygun malzeme seçimi: Damgalama işlemi için doğru malzemeyi seçmek, çatlakları önlemenin anahtarıdır. Malzeme, çatlak olmadan deformasyona dayanacak kadar sünekliğe sahip olmalıdır. Üretimden önce malzeme testlerinin yapılması, seçilen malzemenin gereksinimleri karşıladığından emin olabilir.
- Yağlama: Damgalama işlemi sırasında yeterli yağlama sürtünmeyi ve ısıyı azaltabilir, bu da çatlakları önleyebilir. Yağlayıcılar ayrıca stresi malzeme boyunca eşit olarak dağıtmaya yardımcı olarak çatlak oluşumu olasılığını azaltır.
- Kontrollü damgalama hızı: Yüksek hızlı damgalama, çatlak oluşumu riskini artırabilir. Damgalama hızını kontrol ederek ve malzemenin kademeli olarak deforme olmasına izin vererek, malzeme üzerindeki stres azaltılabilir ve çatlama şansını en aza indirebilir.
3. Boyutsal yanlışlıkların düzeltilmesi
- Düzenli kalıp denetim ve kalibrasyon: Damgalama kalıpını düzenli olarak aşınma ve yıpranma için incelemek ve gerektiği gibi kalibre etmek, boyutsal doğruluğun korunmasına yardımcı olabilir. Bu, kalıp boşluklarının ve yumrukların boyutlarının kontrol edilmesini ve gerekli ayarlamaları yapmayı içerir.
- Malzeme Kalınlığı Kontrolü: Malzeme kalınlığındaki değişiklikler boyutsal yanlışlıklara yol açabileceğinden, dar bir tolerans aralığında malzeme kalınlığını kontrol etmek önemlidir. Bu, uygun gelen malzeme denetimi ve süreç kontrolü ile elde edilebilir.
- Gelişmiş ölçüm araçları: Koordinat ölçüm makineleri (CMMS) gibi gelişmiş ölçüm araçlarını kullanmak, damgalı yıkayıcıların belirtilen boyutları karşıladığından emin olabilir. Yıkıcıları üretim sırasında düzenli aralıklarla ölçerek, boyutsal sapmalar erken tespit edilebilir ve düzeltilebilir.
4. Yüzey kusurlarını ortadan kaldırma
- Ölüm temizliği ve bakım: Damgayı temiz tutmak yüzey kusurlarını önlemek için gereklidir. Enkaz ve kirleticilerin kalıp yüzeyinden düzenli olarak çıkarılması, çizik, ezik ve çukur riskini azaltabilir. Ek olarak, kalıp yüzeyine koruyucu bir kaplama uygulanması sürtünmeyi daha da azaltabilir ve yüzey hasarını önleyebilir.
- Uygun malzeme kullanımı: Damgalama işlemi sırasında malzemenin uygun şekilde ele alınmasını sağlamak da yüzey kusurlarını önlemeye yardımcı olabilir. Bu, uygun kullanım ekipmanının kullanılmasını ve çiziklere veya eziklere neden olabilecek kaba kullanımdan kaçınmayı içerir.
Yıkayıcı damgalama kalıp tedarikçisi olarak uzmanlığımız
Şirketimizde, rondelalardaki kusurları en aza indiren yüksek kaliteli damgalama kalıpları üretmenin önemini anlıyoruz. Damgalama kalıplarının tasarımı ve üretiminde iyi bilgili deneyimli mühendislerden oluşan bir ekibimiz var. Ölümlerimiz yüksek kaliteli malzemelerden yapılmıştır ve optimum performansı sağlamak için hassastır.
Ayrıca bir dizi ilgili ürün ve hizmet sunuyoruz. Daha karmaşık damgalama çözümleriyle ilgilenenler içinAşamalı kalıp metal damgasıkitle üretimi için son derece verimlidir. Buna ek olarak, diğer ev aletleri için kalıp üretiminde uzmanlığımız var, örneğinMikrodalga fırın ölürVeGaz sobası ölmek.
Güvenilir bir yıkayıcı damgalama kalıp tedarikçisi arıyorsanız, sizi tedarik ve daha fazla tartışma için bizimle iletişime geçmeye davet ediyoruz. Size minimum kusurlu yüksek kaliteli rondelalar üretmenize yardımcı olacak en iyi - sınıfta damgalama kalıplarını sunmaya kararlıyız.
Referanslar
- Kalpakjian, S. ve Schmid, SR (2008). İmalat Mühendisliği ve Teknolojisi. Pearson Prentice Salonu.
- Dieter, GE (1988). Mekanik Metalurji. McGraw - Hill.